ユニバーサルモーター製造で20年以上の経験を持つPower Motorが、ブラシの性能と構造を解説します。
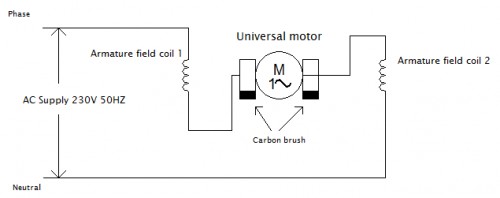
電動工具で一般にカーボンブラシと呼ばれるブラシは、単相ユニバーサルモーターの部品です。電機子と外部回路を接続するほか、電流の整流を担います。ブラシと整流子は、モーターの重要で弱点にもなりやすい部分です。両者の間には機械的摩耗と振動が生じ、不適切な使用では激しい火花も発生します。その結果、整流子の寿命が大幅に短くなり、正常な運転に影響します。したがって、ブラシの材質、寸法、ばね圧力を適切に選ぶことは、整流性能の改善と寿命の延長に極めて重要です。
ブラシの選定は、主にブラシの温度上昇と整流子の周速度で決まります。温度上昇には、ブラシの密度、整流子との接触電圧降下、機械損失、ブラシの熱伝導率が関係します。周速度が高すぎると、ブラシと整流子が発熱し、火花と摩耗が増加します。
使用面から見た良好なブラシ性能の主な指標は、次のとおりです。
1)長寿命で、整流子の摩耗、傷、凹凸、焼損、条痕などを生じさせないこと。
2)整流性能に優れ、火花が許容範囲内に抑えられ、エネルギー損失が少ないこと。
3)運転中に過熱せず、低騒音で、破損、変色、焼損がないこと。
4)運転中、整流子の表面に均一で適度な厚さの安定した酸化皮膜が速やかに形成されること。
1. ブラシの性能
(1)分類
ブラシは一般に、素材の組成と加工方法によって分類されます。
1)カーボン・黒鉛ブラシ
天然黒鉛ブラシ:接触電圧降下が大きく、整流性能と潤滑性に優れますが、集電性能は電気黒鉛ブラシより低くなります。
周速度の高い同期機のスリップリングや交流巻線形モーターに使われます。
樹脂結合黒鉛ブラシ:高抵抗で接触電圧降下が大きく、整流性、耐酸化性、耐摩耗性に優れるのが特徴です。
優れた特性を持つ一方、消費電力が大きく、主に交流整流子モーターに使用されます。
2)電気黒鉛ブラシ
黒鉛系ブラシ(軟質ブラシ):摩擦係数が低く、潤滑性、集電性能、熱安定性、耐酸化性に優れます。周速度の高い大型同期発電機、瞬間的な衝撃負荷の大きい圧延用モーター、中小型DCモーターに使われます。
コークス系ブラシ(中硬質ブラシ):接触電圧降下が大きく、酸化皮膜の形成能力と整流性能に優れ、一定の集電性能を備えます。衝撃負荷の大きい製鉄圧延用モーターや、220Vを超える一般的なDCモーターなどに使用されます。
カーボンインク系ブラシ(硬質ブラシ):電気黒鉛ブラシのうち高抵抗のタイプです。接触抵抗が大きく整流性能に優れ、整流の難しいDCモーターに使われます。ただし組織が粗く摩擦係数が大きいため、出荷前に含浸処理を施すことが望まれます。
3)金属黒鉛ブラシ
金属と黒鉛で構成され、金属の導電性と黒鉛の潤滑性を利用します。両者の含有量を調整してブラシの性能を変えます。接触電圧降下、抵抗率、電気損失が小さいのが特徴で、主に低電圧・大電流のモーター、低電圧の交流巻線形モーター、車載モーターに使われます。
天然黒鉛ブラシと電気黒鉛ブラシは、抵抗率とブラシ電圧降下が大きく、耐摩耗性に優れ、許容周速度も高くなります(最大50~70m/s)。金属黒鉛ブラシは抵抗率と電圧降下が小さい一方、耐摩耗性は低く、許容周速度は約15~35m/sです。電動工具用ブラシの材質には、主に電気黒鉛が使われます。
(2)性能
ブラシの主要な技術性能には、抵抗率、硬さ、一対のブラシ間の接触電圧降下、摩擦係数、50h摩耗量などがあります。抵抗率は導電性を表す物理量です。230V用ではブラシの抵抗率を大きくできますが、120V用では小さくする必要があります。同じ出力なら120Vモーターの電流は230Vより大きくなります。同じ抵抗率のブラシを選ぶと、120Vモーターでは過熱しやすく、ブラシホルダーの温度条件が悪化するおそれがあります。
一対のブラシ間の接触電圧降下とは、電流がブラシに流入し、整流子を通ってもう一方のブラシへ戻る際の電位差です。
ブラシと整流子が接触し、外力によって相対移動するとき、接触面に生じる接線方向の抵抗を摩擦力と呼びます。この摩擦力とばね圧力の比が、ブラシと整流子の摩擦係数です。
50h摩耗量:所定の試験条件、電流密度、単位面積当たり圧力の下で、整流子の周速度を15m/sとして50h運転したときのブラシの摩耗量です。
2. ブラシの構造
整流子または集電環に対する取り付け方向により、黒鉛ブラシ装置はラジアル形、後傾形、前傾形の3種類に分けられます。
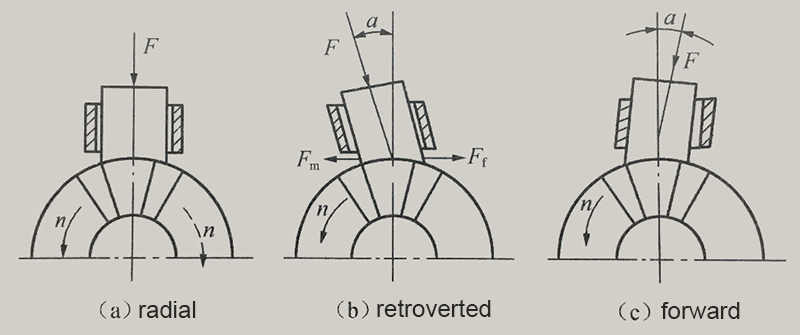
図1 カーボンブラシの3つの構造形式
一般的なラジアル構造でも、ばねの加圧方法は異なります。図2の(a)はソケットワイヤーのコイルばね、(b)は圧縮コイルばね、(c)は引張ばねです。この3方式では、ばねの圧力がブラシに直接作用します。(d)はレバー加圧板式で、ばね圧力がブラシへ直接作用しない構造です。
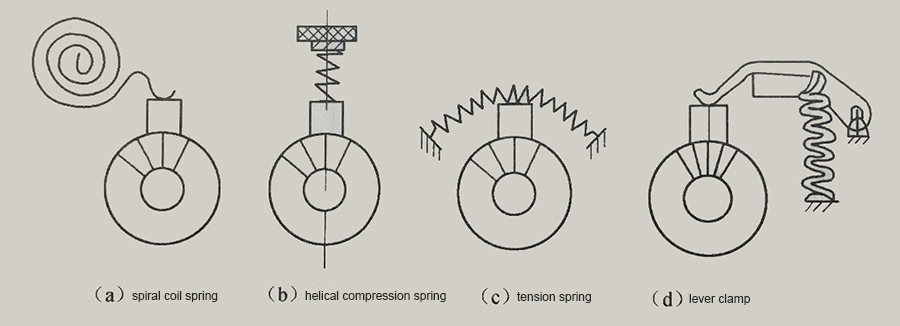
図2 ラジアルブラシのばね加圧方式